 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
Hur bockar man plåt? Vilken bockningsradie är idealisk för exakta resultat?
Bockning av plåt innebär att man med mekanisk kraft formar plana metallplåtar till vinklade eller böjda former på ett kontrollerat sätt. Bockning är viktig vid tillverkning av detaljer för en rad branscher, bland annat fordonsindustrin, flyg- och rymdindustrin, industrimaskiner, arkitektur och konsumentelektronik. Bockningen blir exakt om man förstår och kontrollerar plåttjocklek, bockningsradie, materialets valsriktning och den specifika verktygsprocessen. Om dessa faktorer och kontrollen av dem ignoreras kan resultatet bli skadligt, bland annat i form av sprickbildning, sträckning och försämrad strukturell integritet hos metallen.
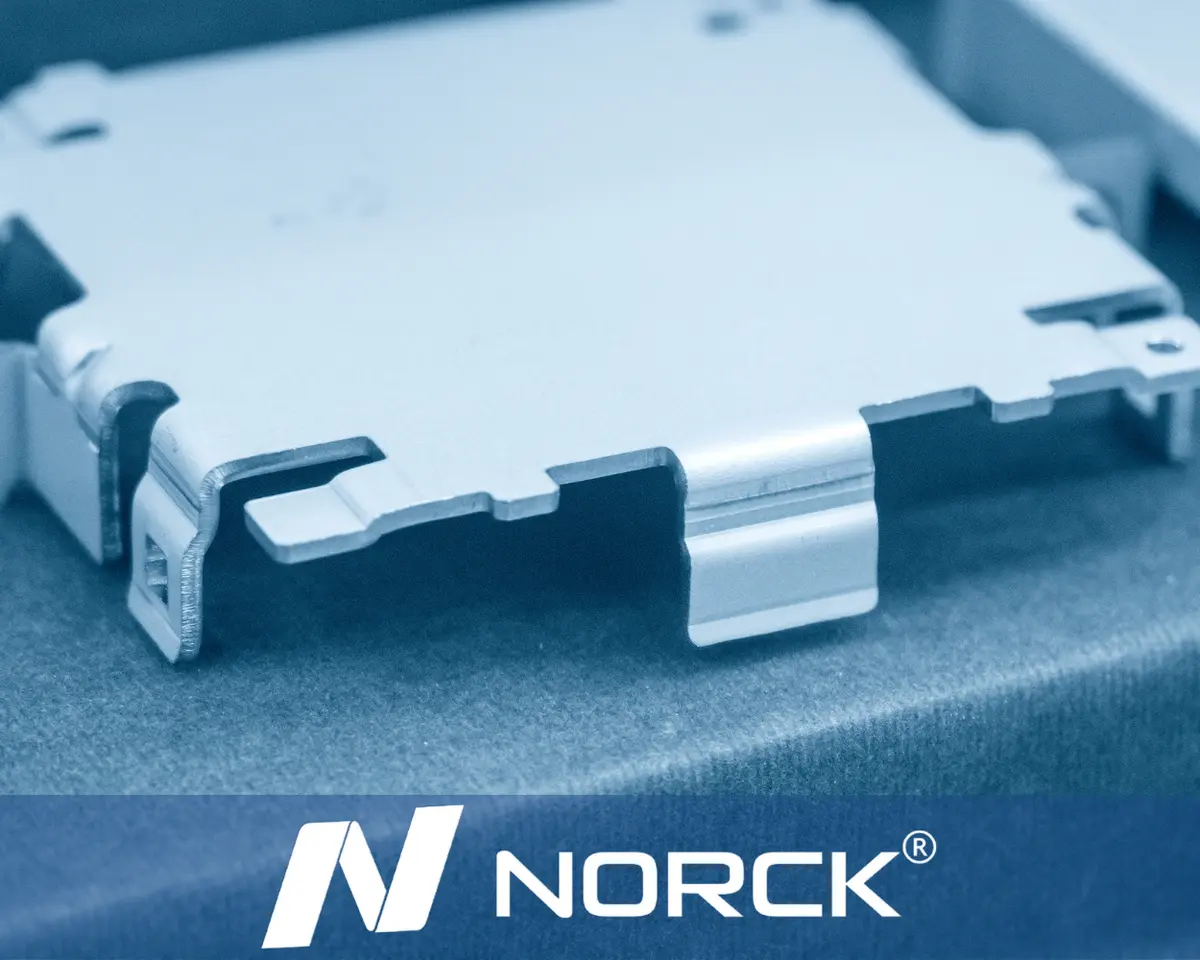
Hur bockar man plåt?
För att bocka plåt effektivt behöver du förstå metalltypen och kraven på passformen. Plåt finns i olika tjocklekar och legeringar, till exempel aluminium, rostfritt stål, lågkolhaltigt stål, mässing och koppar, och varje material reagerar olika på det tryck som appliceras vid bockningen. En hårdare metall kräver mer kraft för att bockas och behöver i regel en större bockningsradie för plåt, medan en mer duktil metall kan bockas till snävare radier.
- Innan plåten bockas fysiskt går teknikerna igenom faktorer som materialtyp och tjocklek samt vilka toleranser som ska gälla.
- Vid bockning av detaljer använder tillverkare ofta utrustning som kantpressar, vikmaskiner och CNC-styrda bockningssystem.
- Maskinerna applicerar tillräcklig och relativt jämn kraft genom hela bockningen till en given vinkel, vilket ger noggrannhet på produktionsnivå.
Hur fungerar plåtbockning? Nyckelbegrepp för yrkesfolk
Plåtbockning handlar i grunden om samspelet mellan inre och yttre krafter i materialet. När en kraft appliceras på plåten börjar dess yttre yta att sträckas, medan den inre ytan trycks ihop. Skillnaden i spänning skapar ett läge i plåten som kallas neutralaxeln, det vill säga det ställe där varken drag- eller tryckspänning uppstår. Återfjädring är ett nyckelbegrepp: metallen återgår något mot sin ursprungliga plana form när trycket släpps.
-
Bockningen kan också påverkas av omgivningsförhållanden som temperatur, luftfuktighet och bearbetningshastighet.
-
När du väl har fastställt parametrarna för glidning eller bockning kommer du att märka att kontinuerlig uppföljning och justering förbättrar effektiviteten.
Vad är bockningsradie för plåt?
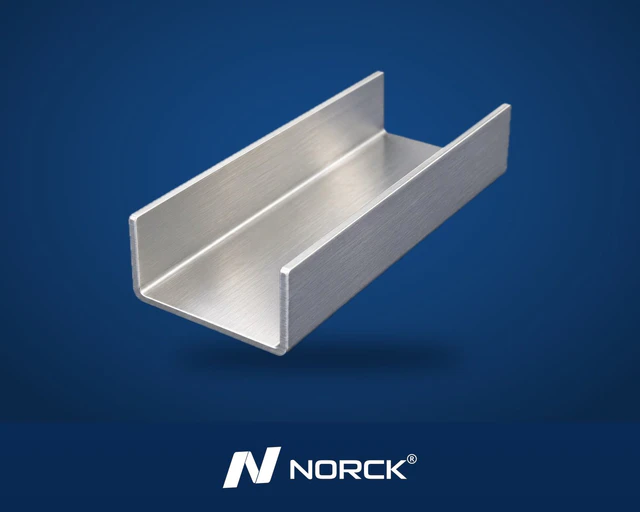
Bockningsradie för plåt avser radien på den inre krökning som uppstår vid bockning av plåt. Radien avgör hur snävt plåten kan bockas utan att spricka, deformeras eller på annat sätt försvagas. Om bockningsradien är för liten i förhållande till plåtens tjocklek spricker materialet helt enkelt på dragsidan. En standardiserad tabell över bockningsradier för plåt är också en vanlig referens inom branschen, där de olika plåtmetallerna anges.
Bocka plåt 90 grader
För att bocka plåt 90 grader börjar du med att föra in metallen och fixera den i bockningsverktyget eller kantpressen. Därefter applicerar du ett jämnt tryck över metallens yta, vilket effektivt sträcker den yttre fibern och komprimerar den inre. På så sätt behåller bockningen rätt vinkel, men för god noggrannhet måste du ta hänsyn till metallens återfjädring och materialets hårdhet.
Hur bockar man plåt utan press eller kantpress?
Att bocka plåt utan press är aktuellt vid reparationer i fält av tunna, små plåtar. Den enklaste metoden är att spänna fast plåten i en arbetsbänk och sedan forma bocken genom att slå längs bockningslinjen med en gummi- eller träklubba. För att minimera bucklor i ytan kan metallen läggas mellan träskivor eller annat skyddsmaterial. Fördela kraften så jämnt som möjligt över hela bockningen när du bockar metallen; då blir krökningen ren och jämn.
Att bocka plåt utan kantpress kan också innebära att man använder någon form av rörbockningsformar, vinkeljärn eller manuella hävstångsfixturer. Även om dessa enklare metoder kan ge enkla former saknar de i regel den precision, repeterbarhet och strukturella enhetlighet som krävs för industriellt bruk. Manuella bockningar medför också större risk för sprickor, felaktiga vinklar eller snedställning. I de flesta fall går teknikerna över till ett CNC-styrt kantpress- och bockningssystem så snart volymen eller kvalitetskraven kräver det.
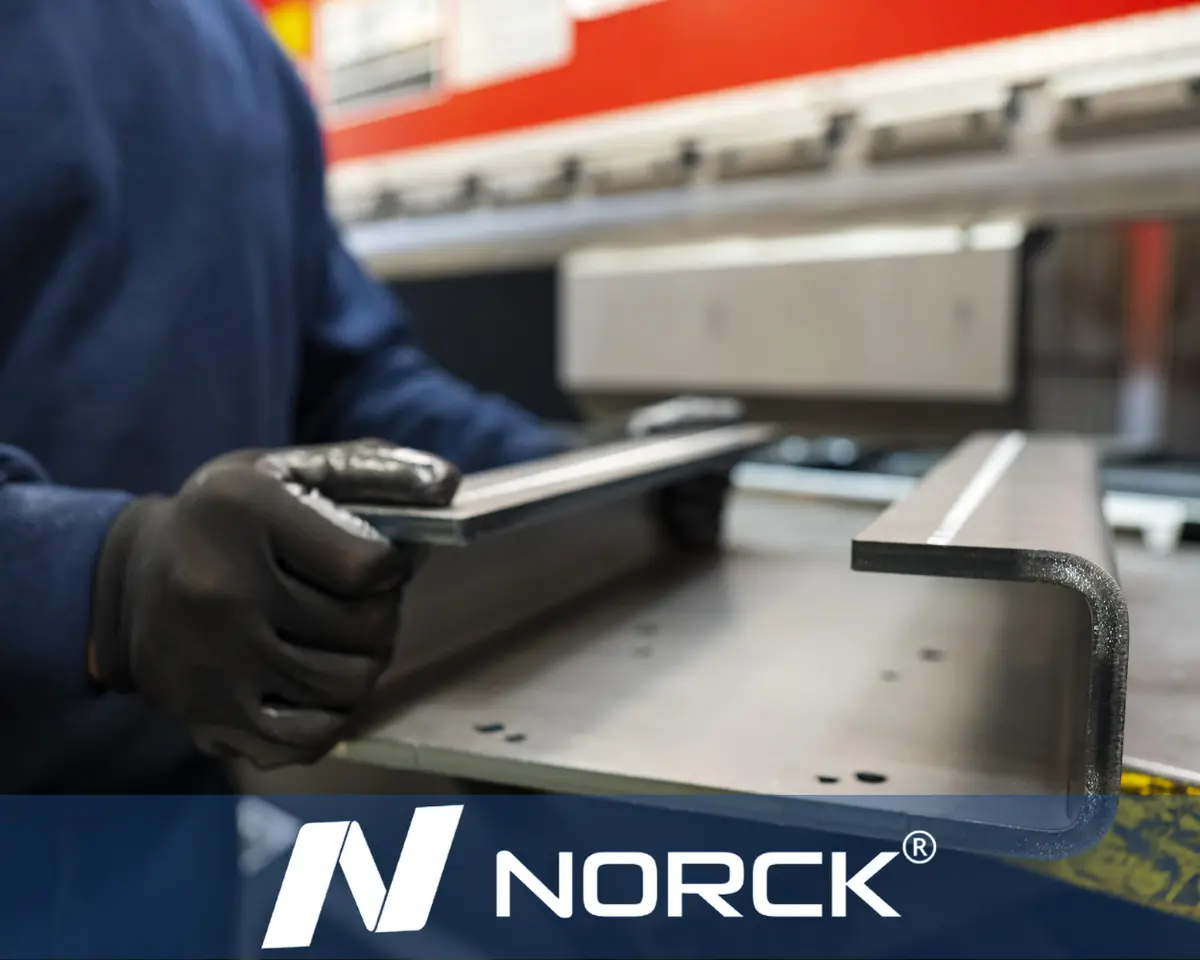
Vanliga misstag vid plåtbockning
-
Att använda en bockningsradie som är mindre än minsta bockningsradie för plåt
-
Att bortse från metallens valsriktning, vilket ökar risken för sprickor
-
Att bocka utan att avlägsna grader, vilket ger spänningskoncentrationer
-
Att applicera ojämnt tryck, vilket leder till vridning eller skevhet
-
Att välja fel V-öppning på underverktyget i förhållande till metallens tjocklek
-
Att konstruera detaljer utan bockningsurtag nära hörnen
Beprövade metoder för exakta och repeterbara plåtbockningar i produktion
Kvaliteten på plåtbockningar förbättras när bockningsprocessen samordnas och övervakas. CNC-pressar och automatiserade bakanslag säkerställer att varje bockning görs på samma djup och med samma vinkel. Digitala vinkelmätare ger dig återkoppling i realtid, så att du kan justera bockningen för bättre noggrannhet.
Prototyptillverkning anses vara en bättre metod för kvalitetssäkring än för slutlig produktion. Genom att undersöka olika bockningsradier, verktygstyper och kraftinställningar kan produktpersonalen bedöma materialflödet och undvika defekter. Bockningsurtag hjälper till att förhindra rivning i kanterna, särskilt i tjocka eller höghållfasta material där risken för detta är större.
Välja rätt bockningsradie för tillverkning: tips för experter på plåtbearbetning
Valet av minsta bockningsradie för plåt börjar med att man ser på legeringstyp, tjocklek och de påfrestningar som tillämpningen innebär. Hårdare material behöver större bockningsradier för att undvika mikrosprickor. Mjukare metaller som glödgat aluminium kan bockas med snävare radier och skarpare bockar. Inom plåtbearbetning använder ingenjörer vanligtvis bockningstabeller, materialdatablad och K-faktorer för att fastställa det exakta bockningstillägget och vilka mått den utvikta plåten ska ha.