 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
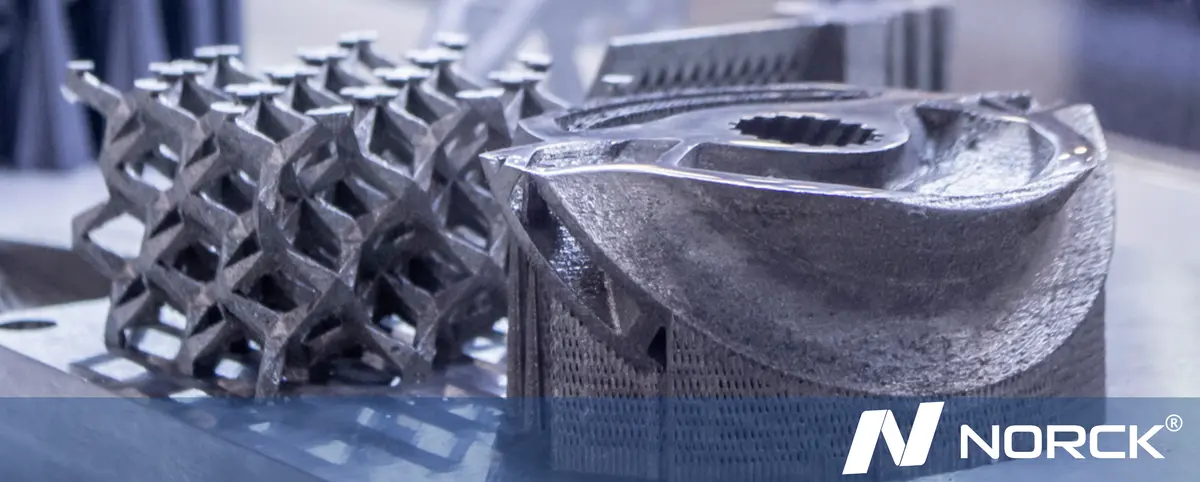
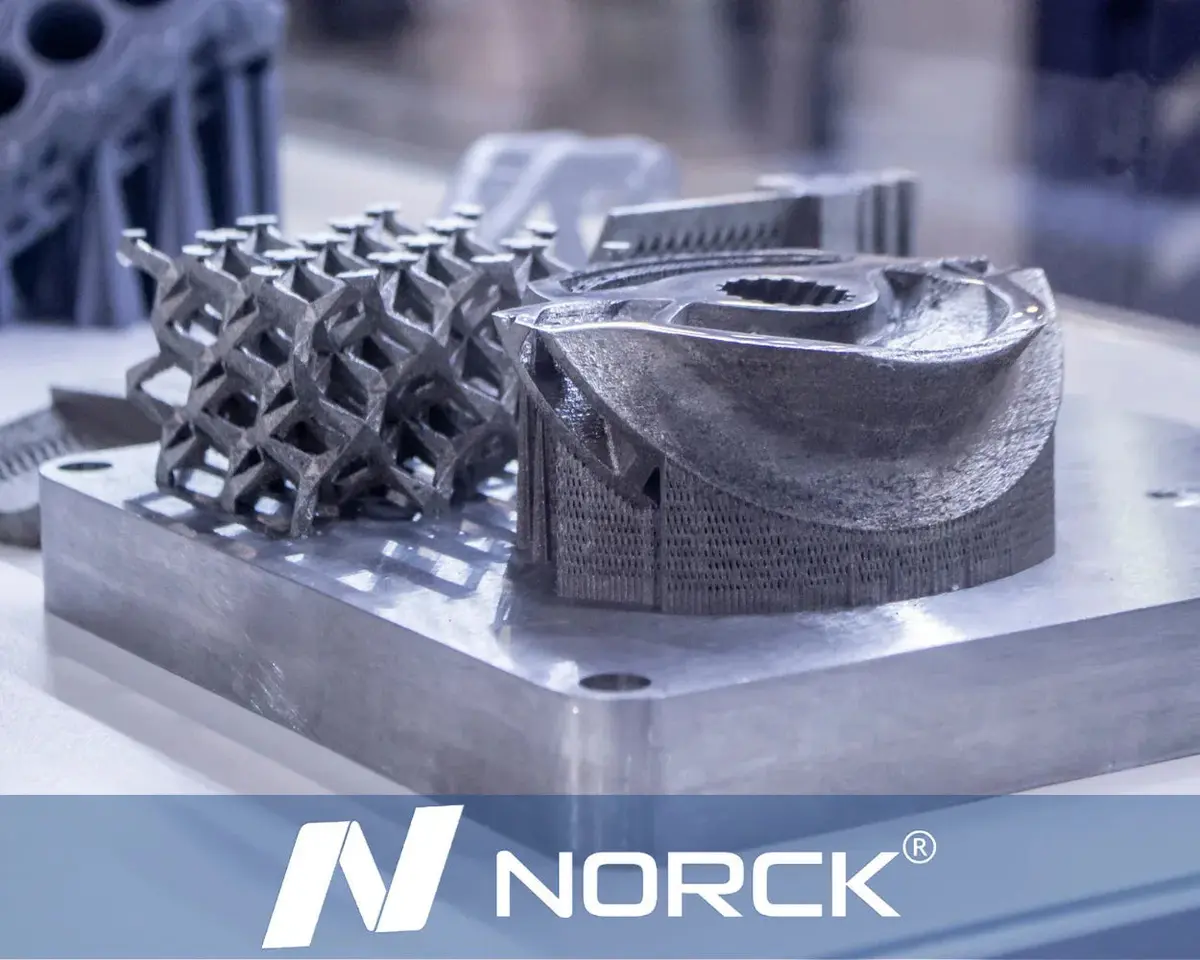
3D-printing i metall 2025: DMLS vs. binder jetting förklarat
Metalltillverkningen har förändrats. År 2025 är 3D-printing i metall inte längre ett avlägset framtidsexperiment utan har fått fäste som en hörnsten i industriell produktion. Men i takt med att tekniken mognar har en fråga blivit allestädes närvarande – den som alla företag och ingenjörer egentligen vill ställa: vilken tjänst för 3D-printing i metall passar bäst för mitt projekt?
Det finns två tungviktare på arenan: direkt lasersintring av metall (DMLS) och binder jetting i metall (BJT). Båda tar fram komplexa metalldetaljer, men de bygger på helt olika principer, och att välja fel leder till onödiga kostnader eller haverier under belastning.
Hos Norck guidar vi dagligen våra kunder genom sådana tekniska vägval. Den här guiden reder ut skillnaderna mellan DMLS och binder jetting så att du kan fatta ett välgrundat beslut inför din produktionscykel 2025.
Nedan jämför vi binder jetting i metall och DMLS punkt för punkt, med början i hållfasthet och materialintegritet.
Så fungerar teknikerna
Vad är DMLS?
Direkt lasersintring av metall (DMLS), ”guldstandarden för högpresterande metalldetaljer”, är en teknik där en kraftfull fiberlaser används för att smälta och binda samman lager av metallpulver med hög precision. Eftersom metallen smälts helt blir detaljer tillverkade med DMLS mycket täta och kompakta – ibland till och med tätare än gjutna eller smidda metaller.
Vad är binder jetting?
Binder jetting kan beskrivas som en ”höghastighetstjänst” för 3D-printing i metall. Tekniken använder inte en laser utan ett skrivhuvud som applicerar ett flytande bindemedel på ett lager metallpulver och på så sätt ”klistrar ihop” allt. När printningen är klar befinner sig detaljen i ett ”grönt” tillstånd, vilket innebär att den är spröd och endast kan brännas i en ugn för att sintras.
1. Hållfasthet och materialintegritet
När det gäller mekanisk prestanda har DMLS övertaget. Eftersom lasern skapar en fullständig metallurgisk bindning under printningen blir detaljerna nästan 100 % täta och isotropa.
-
DMLS: Idealiskt för funktionella slutanvändningsdetaljer inom flyg- och rymdindustri, medicinteknik och fordonsindustri.
-
Binder jetting: Även om sintringsprocessen ger en starkt sammanbunden komponent uppstår nästan alltid en viss porositet, och densiteten når endast 95–98 %. Det räcker ändå inte för andra användningsområden, till exempel en turbin i en jetmotor eller ett fäste för flyg- och rymdindustrin.
2. Hastighet och skalbarhet
Här glänser binder jetting. År 2025 är binder jetting förstahandsvalet för företag som går från prototyptillverkning till massproduktion.
-
DMLS: Lasern måste bokstavligen rita varje enskild detalj i varje komponent. Det innebär att byggtiden ökar linjärt om du har en full bricka med komponenter. Därför passar DMLS bättre för små serier av mycket komplexa detaljer.
-
Binder jetting: Skrivhuvudet täcker hela byggbädden i en enda passage och lägger bindemedel för dussintals detaljer samtidigt. Det kan printa en full byggvolym på en bråkdel av den tid som DMLS kräver. Om du behöver 500 metallfästen till nästa vecka är binder jetting sannolikt den effektivaste vägen.
3. Precision och ytfinish
Om din konstruktion har mycket små inre kanaler (som konturnära kylning i formar) eller kräver extrem måttnoggrannhet är DMLS vinnaren.
-
DMLS: Lasern är otroligt fin, vilket möjliggör snäva toleranser och skarpa detaljer. Ytfinishen är jämn och liknar ett finkornigt sandpapper.
-
Binder jetting: Detaljerna krymper avsevärt under sintringen i ugnen – ibland med så mycket som 15–20 %.
4. Kostnadsaspekter
För dig som företagare eller inköpschef är kostnaden ofta den avgörande faktorn.
-
DMLS: Har i regel en högre kostnad per detalj. Det beror på lasrarnas höga energiförbrukning, behovet av stödstrukturer som måste avlägsnas manuellt och en lägre genomströmning.
-
Binder jetting: Mycket lägre kostnad vid stora volymer. Eftersom metoden är snabbare och inte kräver stödstrukturer sjunker priset per detalj avsevärt när du ökar beställningskvantiteten.
5. Krav på efterbearbetning
Arbetet med 3D-printing i metall är långt ifrån över när skrivaren har slutfört ett jobb.
-
DMLS: Detaljerna är svetsade fast vid byggplattan i metall. De behöver stödstrukturer för att förhindra att värmen får dem att slå sig. Stödstrukturerna kan bara avlägsnas manuellt, med trådgnistning eller med CNC-bearbetning.
-
Binder jetting: Eftersom detaljerna stöds av löst pulver kan de printas utan stödstrukturer. De kräver dock ett extra steg i form av sintring i ugn, vilket är nödvändigt och tar ett antal timmar, och du kan också behöva varm isostatisk pressning om du vill uppnå 100 % densitet.
Slutsats: vilken behöver du?
År 2025 avgörs valet mellan DMLS och binder jetting av ditt projekts mål:
-
Välj DMLS: Om du behöver högpresterande komponenter av flygindustrikvalitet, medicinska implantat med certifierad biokompatibilitet eller detaljer med komplexa inre gitterstrukturer som måste klara extremt tryck.
-
Binder jetting: Om du behöver serieproduktion av 50 till 5 000 detaljer och vill sänka kostnaden per enhet i stora serier av funktionella industrikomponenter där en viss porositet är acceptabel.
Norck tror inte på lösningar som ska passa alla. Vår tillverkningsplattform analyserar dina CAD-data och den volym som krävs för att föreslå den effektivaste vägen. Vårt team ser till att dina detaljer levereras enligt högsta kvalitetsstandard.
Kontakta oss i dag, så hjälper en av våra erfarna ingenjörer dig att avgöra vilken additiv metallteknik som passar dina produktionsmål för 2025.