 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
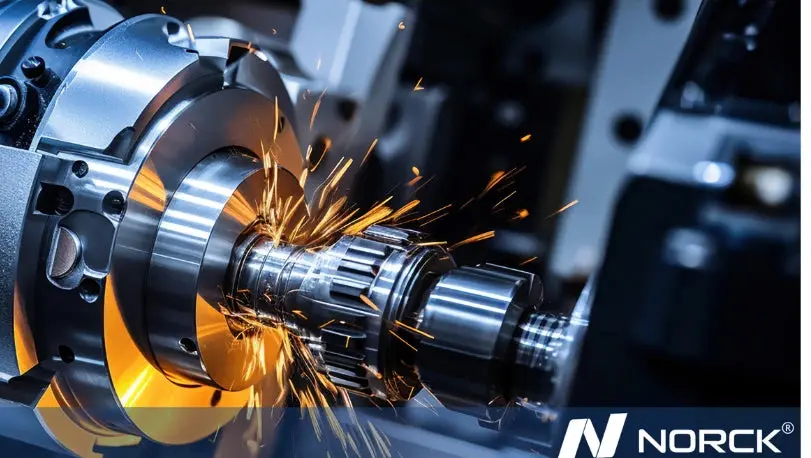
De främsta framstegen inom verktyg för CNC-bearbetning som förändrar tillverkningen 2026
De senaste innovationerna inom CNC-bearbetningsteknik förändrar hur detaljer konstrueras, bearbetas och kontrolleras. I hela verktygsmaskinindustrin ger AI, automatisering och precisionsskärverktyg nu snabbare cykler, snävare toleranser och mindre spill. Europa är fortfarande en viktig aktör och tillverkade omkring 32,8 % av världens verktygsmaskiner 2024 (CECIMO).
Här är de tio framsteg som betyder mest för ingenjörer och inköpare i Europa och USA.
Innehållsförteckning
- Artificiell intelligens (AI) och maskininlärning
- Automatisering och robotik inom CNC-bearbetning
- Autonoma celler med CNC och robot
- Fleraxliga CNC-maskiner
- Avancerade skärverktyg för CNC
- Kontroll och mätning med prober i maskinen
- Digitala tvillingar och simulering
- Kundanpassad CNC-bearbetning och personalisering
- Integration av additiv tillverkning och CNC-bearbetning
- Hållbar och energieffektiv bearbetning
- Slutsats
- Vanliga frågor
1. Artificiell intelligens (AI) och maskininlärning
AI-stödda CNC-maskiner lär sig av tidigare jobb. De läser av data om spindelbelastning, vibrationer och temperatur i realtid. Sedan förutser de verktygsslitage och justerar matning och skärhastighet innan fel uppstår. Enligt McKinsey minskar prediktivt underhåll vanligtvis maskinernas stilleståndstid med 30–50 % och förlänger deras livslängd med 20–40 % (McKinsey).
Viktigaste fördelarna med AI inom CNC-bearbetning
- Prediktivt underhåll: åtgärdar problem innan de stoppar maskinen.
- Längre verktygslivslängd: verktygen byts utifrån verkligt slitage, inte med fasta intervall.
- Adaptiv styrning: matning och skärhastighet anpassas automatiskt efter skäringen.
- Högre kvalitet: färre kasserade detaljer och jämnare toleranser.
- Snabbare programmering: AI-stödd CAM föreslår verktygsbanor och skärdata.
Vinsterna betyder mest i kritiska branscher som flyg- och rymdindustrin och medicinteknik, där ett enda fel kan leda till att en hel batch kasseras.
2. Automatisering och robotik inom CNC-bearbetning
Robotar lastar och lossar nu detaljer, byter verktyg och utför kvalitetskontroller. Det håller spindlarna igång med mindre manuellt arbete. Efterfrågan är fortsatt hög: 2024 installerades 542 000 industrirobotar världen över, varav 85 000 i Europa (IFR).
Lights-out-produktion
”Lights-out”-produktion innebär att maskinerna körs obemannade, ofta över natten eller under helger. Palettväxlare, verktygsmagasin och robotlastare matar maskinen, medan sensorer och fjärrövervakning flaggar för eventuella problem. För inköpare innebär lights-out-bearbetning lägre styckkostnader och kortare ledtider, särskilt vid högvolymsproduktion.
3. Autonoma celler med CNC och robot
En autonom cell kombinerar en eller flera CNC-maskiner, en robot, en detaljbuffert och kontroll i en kompakt enhet. Cellen laddar råmaterial, bearbetar det, mäter resultatet och lagrar den färdiga detaljen utan att någon operatör behöver ingripa. Moderna celler är enklare att programmera och passar därför nu både små serier och långa produktionsserier.
Användningen är bred. Det globala beståndet av industrirobotar i drift nådde 4 664 000 enheter 2024 (IFR). Robotceller behöver också precisa gripdon, fästen och höljen. Norck levererar sådana detaljer genom sina tjänster för tillverkning inom robotik.
4. Fleraxliga CNC-maskiner
En 3-axlig maskin rör verktyget längs X, Y och Z. En 5-axlig maskin lägger till två rotationsaxlar, så att verktyget kan nå nästan varje yta i en och samma uppspänning. Det gör att komplexa former som turbinblad, impellrar och konstruktionsfästen kan tillverkas snabbare och mer exakt.
I ett exempel från DMG MORI minskade antalet uppspänningar från fler än fem till två, och cykeltiden från 48 till 33 minuter, när en detalj flyttades från 3-axlig till 5-axlig bearbetning (DMG MORI).
3-axlig vs. 5-axlig CNC-bearbetning
| Egenskap | 3-axlig CNC | 5-axlig CNC |
|---|---|---|
| Rörelseaxlar | X, Y, Z (linjära) | X, Y, Z + två rotationsaxlar |
| Uppspänningar per detalj | Flera för detaljer som bearbetas från flera sidor | Ofta en eller två |
| Detaljens komplexitet | Prismatiska detaljer, enkla geometrier | Komplexa kurvor, underskärningar, djupa fickor |
| Noggrannhet mellan ytor | Lägre; varje omspänning tillför fel | Högre; färre omspänningar |
| Ytfinish | Bra på plana ytor | Bättre på krökta ytor (kortare verktyg, idealisk vinkel) |
| Programmering | Enklare | Kräver avancerad CAM |
| Maskinkostnad | Lägre | Högre |
| Typiska användningsområden | Plattor, fästen, höljen | Turbinblad, impellrar, implantat, formar |
Norck erbjuder både CNC-fräsning och CNC-svarvning, så att varje detalj tillverkas med rätt process.
5. Avancerade skärverktyg för CNC
Moderna precisionsskärverktyg tillverkas av hårdmetall, keramik och polykristallin diamant (PCD). Beläggningar som titannitrid (TiN) och diamantliknande kol (DLC) minskar friktion och slitage. Resultatet blir längre verktygslivslängd, färre verktygsbyten och bättre ytfinish. Verktygen är också avgörande vid bearbetning av slitstarka detaljer i härdat stål och sega legeringar.
Verktygen blir också mer hållbara. Att tillverka nya verktyg av återvunnen solid hårdmetall kräver 70 % mindre energi än att använda jungfruliga råmaterial (Sandvik Coromant via Today's Medical Developments).
Smarta verktyg med sensorer
De senaste verktygshållarna och borrbommarna har inbyggda sensorer. De mäter vibrationer, temperatur och skärkrafter vid skäreggen och skickar sedan data trådlöst till operatören eller maskinens styrsystem. Maskinen kan då dämpa vibrationer, justera skärdata eller begära ett verktygsbyte innan eggen går sönder. Det skyddar dyra detaljer, förlänger verktygslivslängden och ger tydliga data för processoptimering.
Verktygsmaterial och beläggningar i jämförelse
| Material / beläggning | Typ | Viktigaste egenskaper | Passar bäst för |
|---|---|---|---|
| Hårdmetall | Verktygsmaterial | Hård, seg, mångsidig, kostnadseffektiv | Stål, rostfritt stål, gjutjärn, allmän bearbetning |
| Keramik | Verktygsmaterial | Mycket hög värmebeständighet, höga skärhastigheter, sprödare | Härdat stål, gjutjärn, nickelbaserade superlegeringar |
| PCD (polykristallin diamant) | Verktygsmaterial | Extrem hårdhet och nötningsbeständighet; inte för järnmetaller | Aluminium, koppar, kompositer, grafit |
| TiN (titannitrid) | Beläggning | Högre ythårdhet, lägre friktion, för allmänt bruk | Borrar, gängtappar och pinnfräsar för stål |
| DLC (diamantliknande kol) | Beläggning | Mycket låg friktion, förhindrar påkladdning av material | Aluminium, icke-järnmetaller, plaster |
6. Kontroll och mätning med prober i maskinen
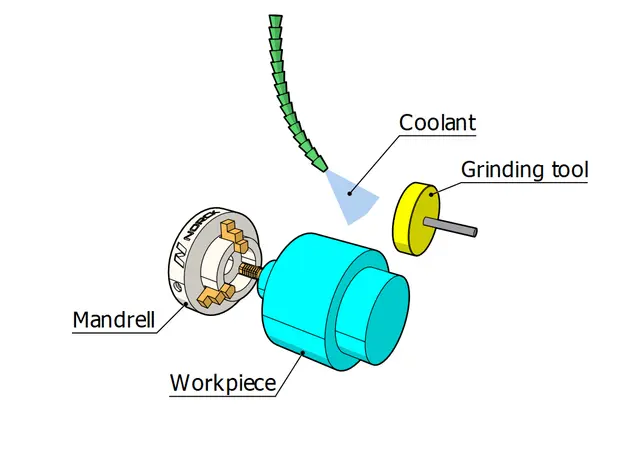
Mätprober och laserbaserade verktygsmätare mäter detaljer och verktyg inne i maskinen. Proberna lokaliserar arbetsstycket, kontrollerar geometrier mellan operationerna och bekräftar slutmåtten innan detaljen spänns loss. Det eliminerar manuella inställningsfel och fångar upp problem tidigt. I en fallstudie från Renishaw kortade en indisk bearbetningsverkstad uppriggningen av detaljer från en timme till tre minuter. Verkstaden minskade också tiden för inställning av verktygsoffset med 80 % och ökade maskinutnyttjandet med 20 % (Renishaw).
Mätning med prober stöder också spårbarhet. Mätdata kan sparas med varje detalj, vilket gör det lättare att uppfylla stränga kvalitetskrav inom flyg- och rymdindustrin och medicinteknik.
7. Digitala tvillingar och simulering
En digital tvilling är en virtuell kopia av en maskin, en process eller en detalj. Ingenjörer simulerar verktygsbanor, uppspänning och maskinrörelser innan någon metall bearbetas. Det förhindrar kollisioner, ger den bästa skärstrategin och kortar provkörningarna. Enligt McKinsey har digitala tvillingar minskat den totala utvecklingstiden med 20–50 % för vissa användare (McKinsey).
Simulering fungerar bäst tidigt i konstruktionsfasen. Norcks team för ingenjörsstöd kan granska din konstruktion med avseende på tillverkningsbarhet innan produktionen startar.
8. Kundanpassad CNC-bearbetning och personalisering
Efterfrågan på komplexa och personaliserade detaljer i små volymer fortsätter att växa. Medicinteknik är ett tydligt exempel. Många företag i branschen behöver små serier av implantat, kirurgiska instrument och höljen till utrustning.
Onlineplattformar för tillverkning gör det enklare. Ingenjörer laddar upp en CAD-fil, får snabbt en offert och tar emot färdiga detaljer med korta ledtider. Norck levererar kundanpassade komponenter till kunder i hela Europa och USA. Du kan begära offert på dina kundanpassade CNC-detaljer online.
9. Integration av additiv tillverkning och CNC-bearbetning
Hybridmaskiner kombinerar 3D-printing och CNC-bearbetning i en och samma plattform. Skrivaren bygger upp former nära slutformen (near-net shape) med komplexa inre kanaler. Därefter finbearbetar CNC-spindeln kritiska ytor till snäva toleranser. Det minskar materialspillet, sparar vikt och snabbar upp tillverkningen av verktyg och prototyper.
Utforska Norcks tjänster för 3D-printing i metall och snabb prototyptillverkning för att testa konstruktioner före full produktion.
10. Hållbar och energieffektiv bearbetning
Energiförbrukning och koldioxidavtryck påverkar nu inköpsbesluten, särskilt i Europa. En stor del av en verktygsmaskins energi går till hjälpsystem som pumpar, kylvätska, hydraulik och styrsystem – inte till själva skärningen. En studie från MIT visade att den faktiska materialavverkningen stod för så lite som 14,8 % av den totala energin i en automatiserad bearbetningslinje (Gutowski et al., MIT).
Tillverkarna svarar med:
- Standbylägen som stänger av pumpar och drivsystem vid stillestånd.
- Regenerativa drivsystem som återvinner bromsenergi från spindlar och axlar.
- Minimalsmörjning (MQL) och torrbearbetning som minskar förbrukningen av kylvätska.
- Återvinning av verktyg: tillverkning av verktyg av återvunnen hårdmetall ger 40 % mindre CO₂-utsläpp (Sandvik Coromant via Today's Medical Developments).
- Optimerade verktygsbanor som kortar cykeltiderna och minskar kassationerna.
Slutsats
AI, robotik, digitala tvillingar, smarta verktyg och hybridtillverkning höjer ribban för hastighet, precision och hållbarhet. Företag som tar till sig dessa innovationer, eller samarbetar med leverantörer som gör det, får kortare ledtider, bättre kvalitet och lägre kostnader. Oavsett om du behöver prototyper eller serieproduktion kan Norcks tjänster för CNC-bearbetning hjälpa dig. Begär offert i dag.
Vanliga frågor
Vilka är de senaste innovationerna inom CNC-bearbetningsteknik?
De viktigaste innovationerna är AI-driven processtyrning, robotautomatisering, lights-out-produktion, 5-axlig bearbetning, smarta skärverktyg, mätning med prober i maskinen och digitala tvillingar. Även hybridmaskiner som kombinerar 3D-printing med CNC blir allt vanligare. Tillsammans förbättrar de hastighet, noggrannhet och hållbarhet.
Vad är skillnaden mellan 3-axlig och 5-axlig CNC-bearbetning?
En 3-axlig maskin rör verktyget endast längs X, Y och Z. En 5-axlig maskin lägger till två rotationsaxlar och kan därför bearbeta komplexa former i färre uppspänningar. Det innebär oftast högre noggrannhet och kortare ledtider för komplexa detaljer.
Vad är lights-out-tillverkning inom CNC-bearbetning?
Lights-out-tillverkning innebär att CNC-maskiner körs utan operatörer, ofta över natten eller under helger. Robotar, palettväxlare och sensorer sköter lastning, verktygsbyten och övervakning. Det sänker styckkostnaderna och ökar maskinutnyttjandet.
Vilket skärverktygsmaterial är bäst för hårda metaller?
Hårdmetall är det mest mångsidiga valet för stål och rostfritt stål. Keramiska verktyg passar för härdat stål och superlegeringar vid höga hastigheter. PCD är idealiskt för aluminium och kompositer, men används inte för järnmetaller.
Hur förbättrar digitala tvillingar CNC-bearbetning?
Digitala tvillingar simulerar maskinen, verktygsbanan och detaljen innan bearbetningen börjar. De förhindrar kollisioner, optimerar skärstrategier och minskar antalet provkörningar. Enligt McKinsey kan de korta utvecklingstiden med 20–50 % för vissa användare.
Om författaren
Rose Bennet är innehållsspecialist på Norck. Hon skriver om CNC-bearbetning, 3D-printing och plåtbearbetning. Hennes artiklar hjälper ingenjörer och inköpsteam i Europa och USA att förstå nya tillverkningstekniker och välja rätt process för sina detaljer.